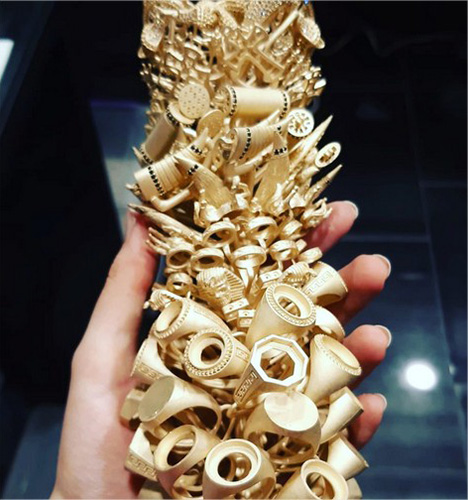
Après la coulée
Les pièces passent ensuite à la finition et au polissage. Chaque pièce brute est contrôlée : absence de défauts, conformité de l’alliage, dans le cadre de notre contrôle qualité.
Les pièces passent ensuite à la finition et au polissage. Chaque pièce brute est contrôlée : absence de défauts, conformité de l’alliage, dans le cadre de notre contrôle qualité.

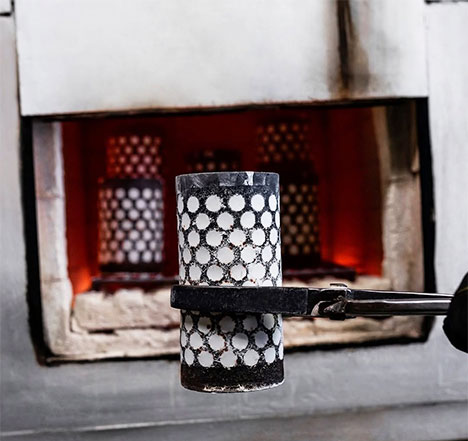
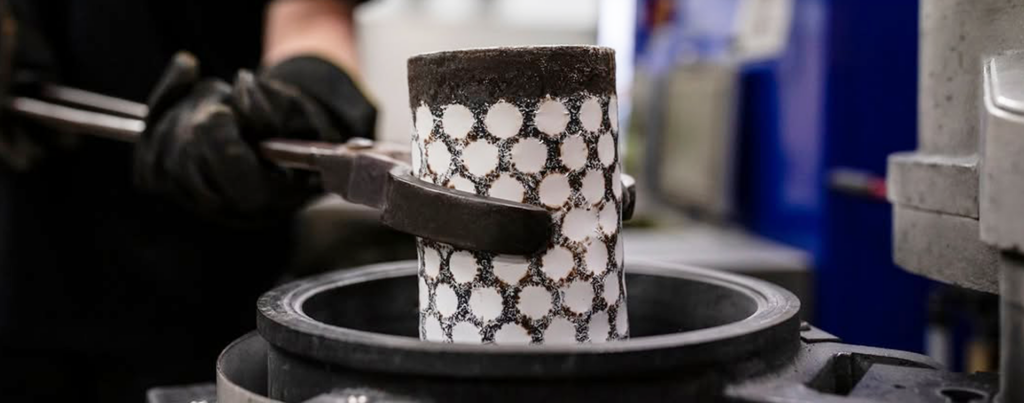
Ce moule est ensuite chauffé dans des fours industriels pendant 15 à 16 heures, à une température de 800 degrés, éliminant ainsi la cire et laissant une empreinte creuse de l’arbre.Les modèles sont disposés pour permettre au métal en fusion de circuler uniformément à travers l’arbre. Le métal liquide est ensuite coulé dans le moule, créant un arbre métallique solide, fidèle au design original.
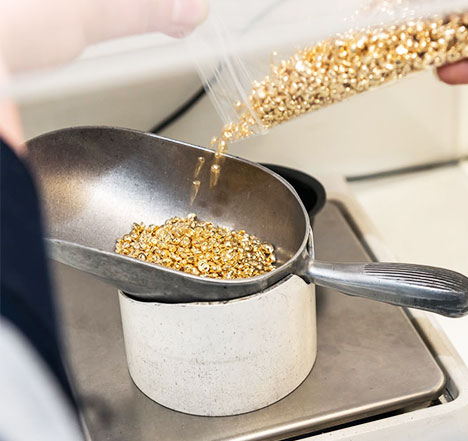
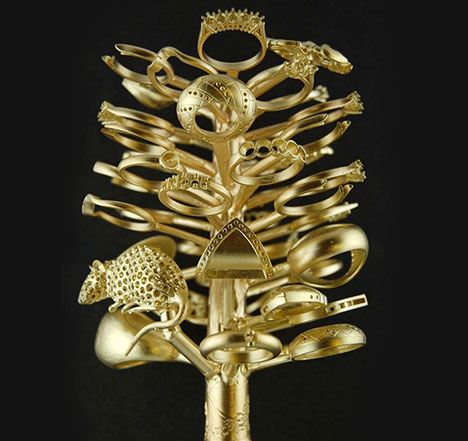
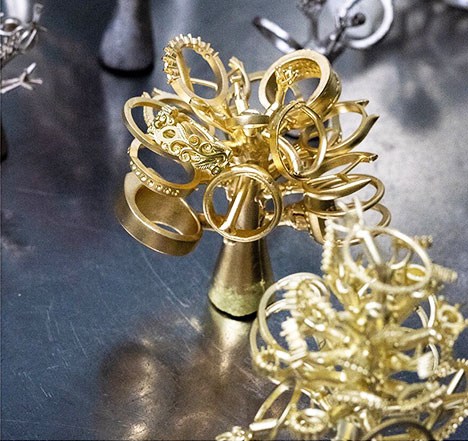
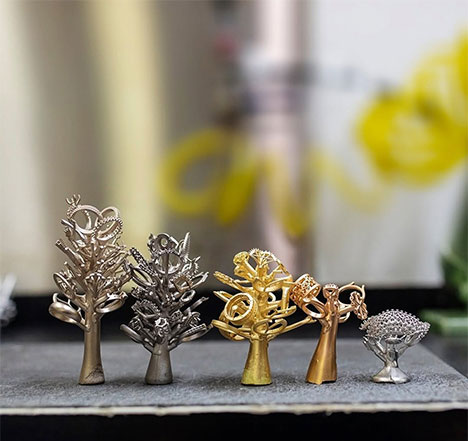
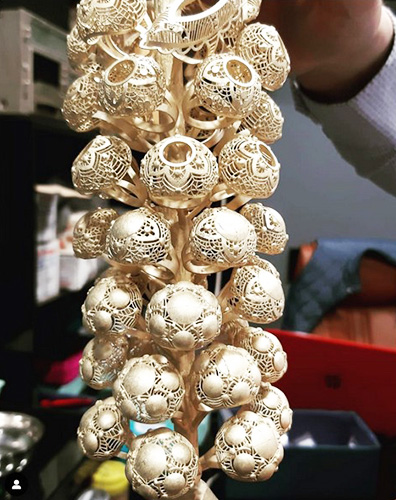
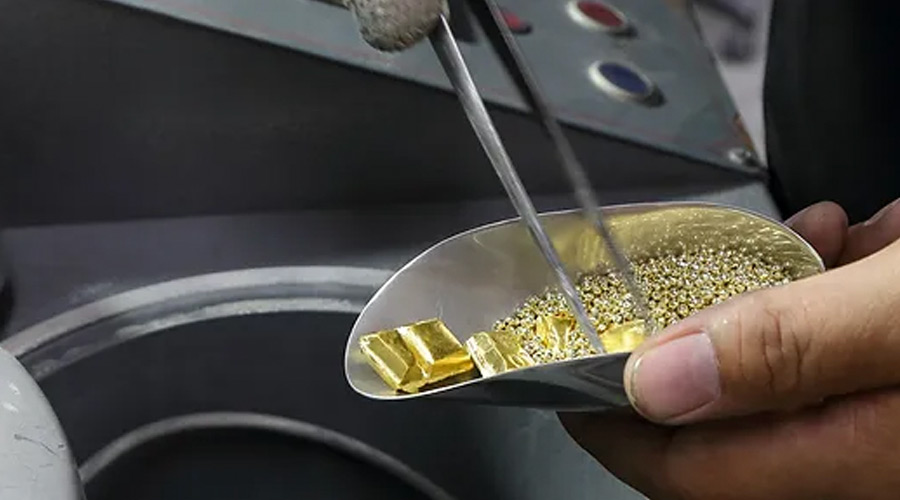
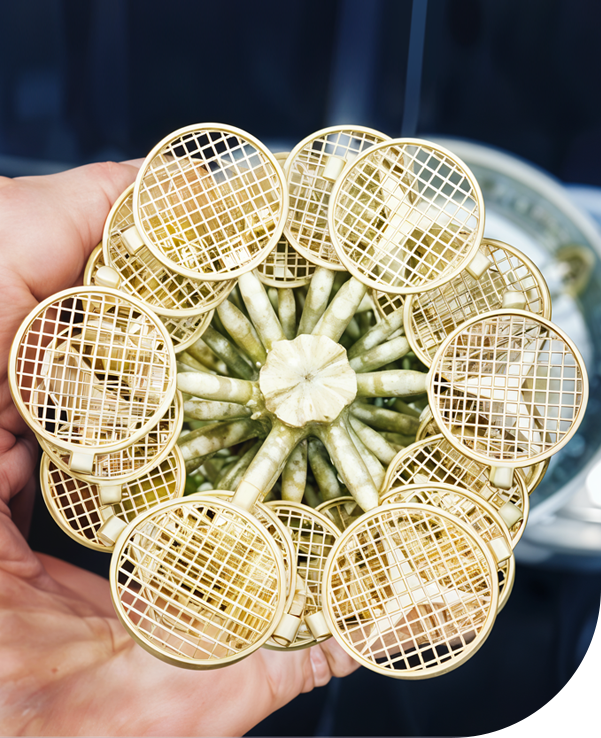
Chez Atelier KBS, la coulée sous pression transforme l’arbre de cire en arbre métallique. Nous coulons l’or et l’argent, selon le bijou et votre commande. L’arbre est préparé à l’étape du grappage.
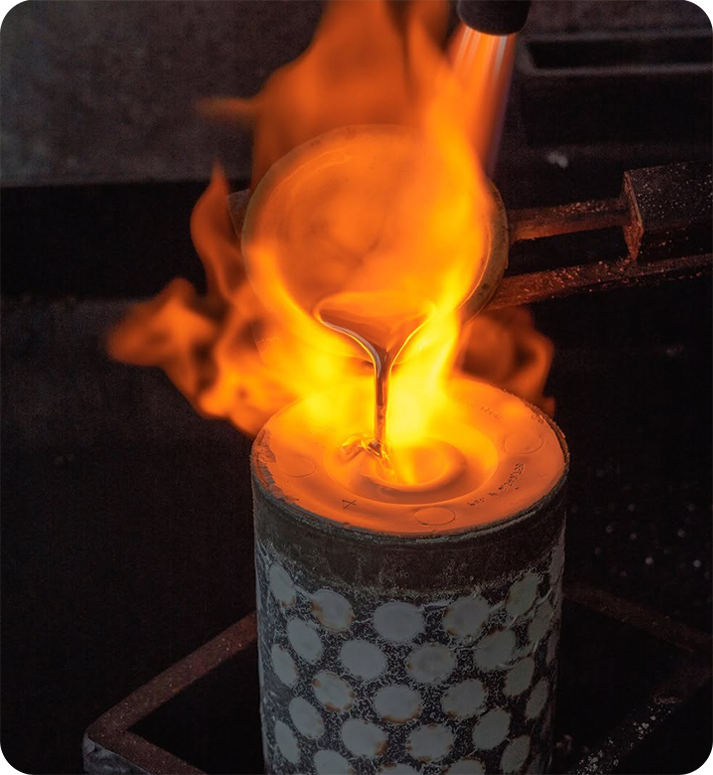
Le moule en plâtre est chauffé 15 à 16 heures à 800 °C : la cire disparaît et laisse l’empreinte creuse de l’arbre. Le métal liquide est ensuite coulé pour remplir chaque détail, puis l’arbre métallique est libéré du plâtre.
Ce moule est ensuite chauffé dans des fours industriels pendant 15 à 16 heures, à une température de 800 degrés, éliminant ainsi la cire et laissant une empreinte creuse de l’arbre.Les modèles sont disposés pour permettre au métal en fusion de circuler uniformément à travers l’arbre. Le métal liquide est ensuite coulé dans le moule, créant un arbre métallique solide, fidèle au design original.
Chez Atelier KBS, la coulée sous pression transforme l’arbre de cire en arbre métallique. Nous coulons l’or et l’argent, selon le bijou et votre commande. L’arbre est préparé à l’étape du grappage.
Le moule en plâtre est chauffé 15 à 16 heures à 800 °C : la cire disparaît et laisse l’empreinte creuse de l’arbre. Le métal liquide est ensuite coulé pour remplir chaque détail, puis l’arbre métallique est libéré du plâtre.
Les pièces passent ensuite à la finition et au polissage. Chaque pièce brute est contrôlée : absence de défauts, conformité de l’alliage, dans le cadre de notre contrôle qualité.